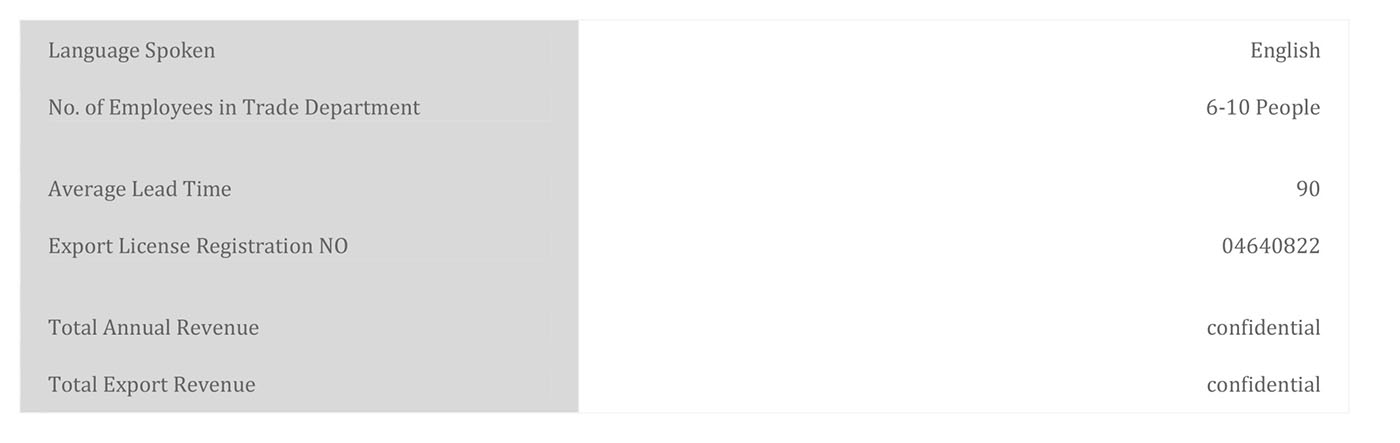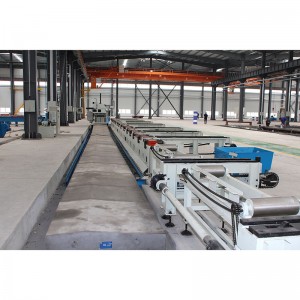
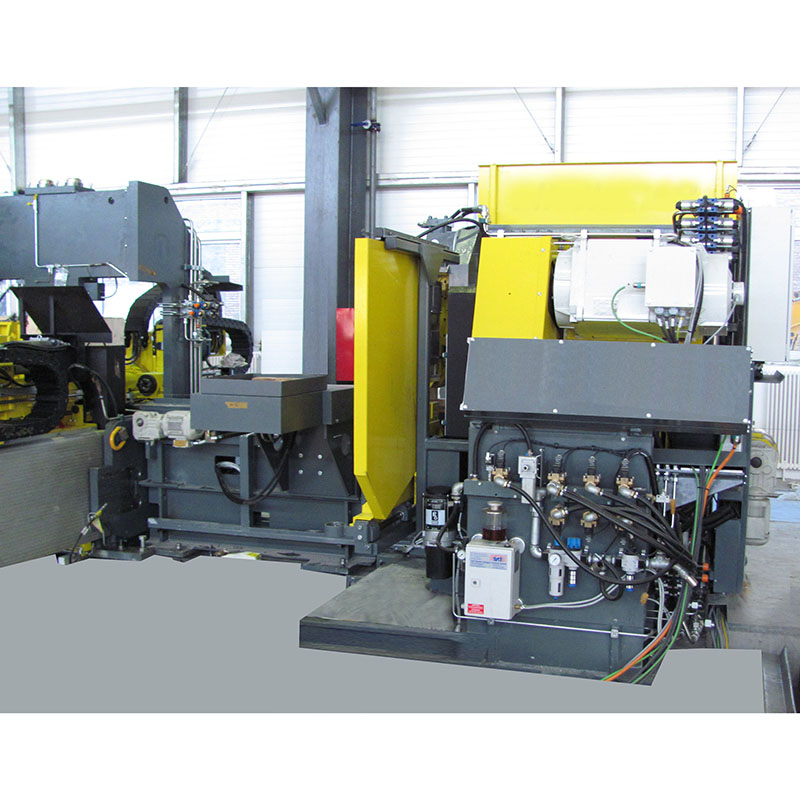
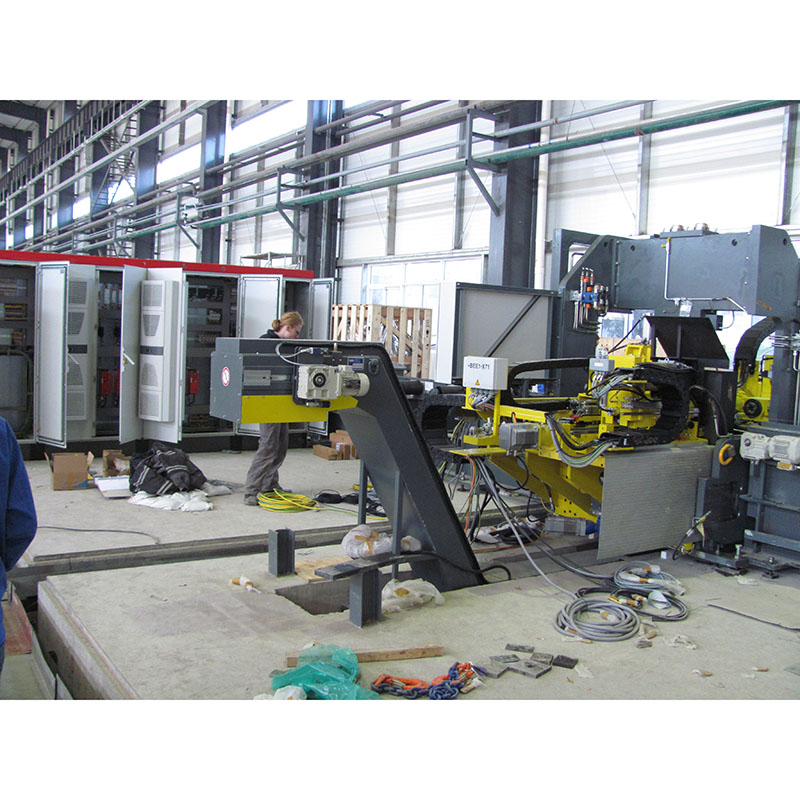
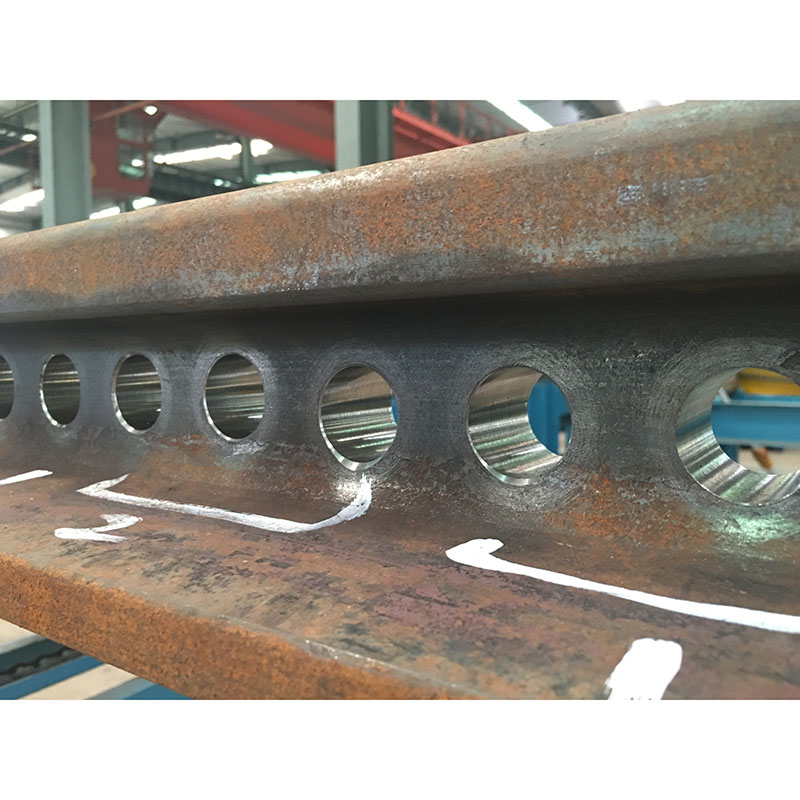

Linia produkcyjna CNC do pił i wiertarek szynowych RDS13

| Przedmiot | parametr | Specyfikacja |
| Podstawowy model kolei | Rodzaj materiału | 50 kg/m,60 kg/m,75 kg/m twardość 340~400HB |
| Szyna z rdzeniem ze stali stopowej, wkładka ze stali stopowej, twardość 38 HRC~45 HRC | ||
| Rozmiar szyny | Długość surowca | 2000~1250mm |
| Wymagania dotyczące przetwarzania | Tworzywodługość | 1300~800mm |
| Tworzywotolerancja długości | ±1 mm | |
| Prostopadłość powierzchni czołowej | <0,5 mm | |
| Średnica wiercenia | φ31~φ60 mm | |
| Średnica otworutolerancja | 0~0,5 mm | |
| Zakres wysokości otworu | 60~100 mm | |
| Główne parametry techniczne maszyny | Metoda piłowania | Piła tarczowa (szybkoobrotowa) |
| Moc silnika wrzeciona | 37 kW | |
| Średnica tarczy piły | Φ660 mm | |
| Maksymalna prędkość ruchu osi X | 25 m/min | |
| Maksymalna prędkość ruchu osi Z | 6 m/min | |
| Typ wrzeciona wiertarskiego | BT50 | |
| WierceniePrędkość wrzeciona | 3000 obr./min | |
| WiercenieMoc silnika serwo wrzeciona | 37 kW | |
| Maksymalna prędkość ruchu osi X, Y, Z | 12 m/min | |
| Typ wrzeciona fazującego | NT40 | |
| Prędkość obrotowa wrzeciona fazującego maks. | 1000 | |
| Moc silnika wrzeciona fazującego | 2,2 kW | |
| Prędkość ruchu osi Y2 i osi Z2 | 10m/min | |
| Elektryczny uchwyt magnetyczny trwały | 250×200×140 mm(inny(200×200×140 mm) | |
| Praca ssąca | ≥250 N/cm² | |
| System usuwania wiórów | 2ustawić | |
| Typ przenośnika wiórów | Łańcuch płaski | |
| Prędkość usuwania wiórów | 2m/min | |
| System CNC | Siemens828D | |
| Liczba systemów CNC | 2 zestawy | |
| Liczba osi CNC | 6+1 oś,2+1 oś | |
| Wysokość stołu roboczego | 700 mm | |
| Wysokość stołu roboczego | około 37,8 m×8 m×3,4 m |
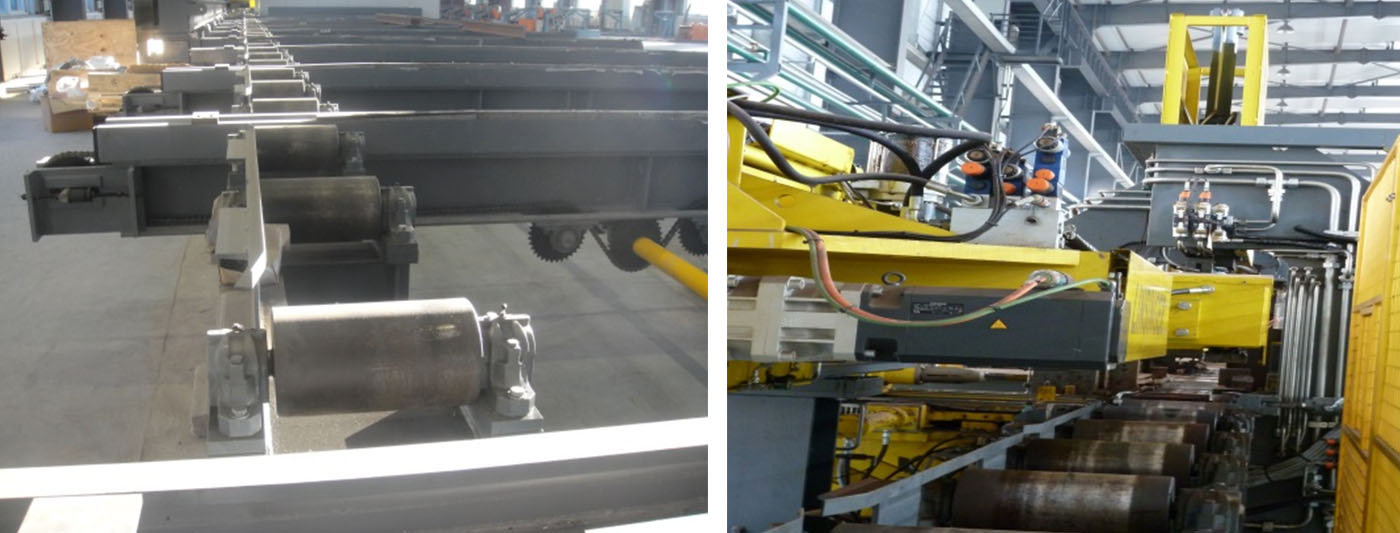
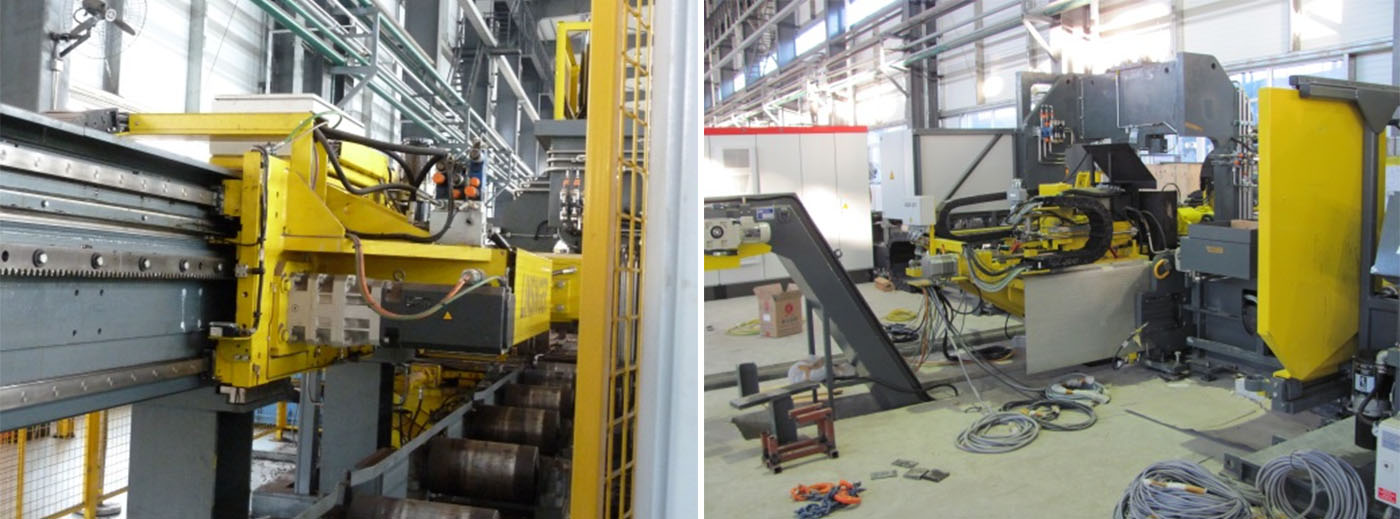
1. W zespole tnącym znajduje się urządzenie do usuwania wiórów z brzeszczotu piły, które odpowiada za usuwanie trocin z brzeszczotu. Urządzenie chłodząco-smarujące smaruje i chłodzi obszar cięcia, co wydłuża żywotność brzeszczotu. Prowadnice i ruchoma kolumna są zamontowane na łożu maszyny.
2. System kodowania
System kodowania jest zainstalowany na zewnętrznej stronie głowicy napędowej i jest wyposażony w komputer hosta służący do programowania i sterowania systemem kodowania.
3. Jednostka wiertnicza
Zastosowano konstrukcję kolumnową, spawaną z blachy stalowej. Po wyżarzeniu i sztucznym starzeniu zapewniono stabilność i dokładność obróbki.
4. Głowica wiertnicza
Głowica wiertnicza ma konstrukcję typu ram o dużej sztywności. Pasek rozrządu charakteryzuje się wysoką wytrzymałością na rozciąganie, długą żywotnością, niskim poziomem hałasu i wibracji podczas pracy z dużą prędkością. Precyzyjne wrzeciono jest chłodzone wewnętrznie i puste w środku oraz wyposażone w czteropłatkowy mechanizm przeciągania z pazurami o kącie 45°. Tylna część precyzyjnego wrzeciona jest wyposażona w hydrauliczny siłownik stemplujący, ułatwiający wymianę narzędzi.
5. Stół warsztatowy
Stół warsztatowy posiada konstrukcję spawaną z płyt stalowych. Przed spawaniem przeprowadzana jest obróbka wstępna, a po spawaniu przeprowadzane jest odprężanie i starzenie cieplne w celu zapewnienia dokładności i stabilności.
6. System usuwania wiórów
Automatyczny transporter wiórów to płaski łańcuch, składający się z dwóch zestawów. Jeden zestaw jest przeznaczony dla zespołu tnącego i znajduje się pod bokiem tarczy piły. Drugi zestaw jest przeznaczony dla zespołu wiertarskiego, który znajduje się między łożem a stołem roboczym. Opiłki żelaza spadają na transporter wiórów poprzez prowadnicę wiórów na stole roboczym, a następnie są transportowane do pojemnika na opiłki żelaza na głowicy poprzez transporter wiórów.
7. Układ smarowania
Istnieją dwa zestawy scentralizowanych, automatycznych systemów smarowania, jeden dla jednostki tnącej, a drugi dla jednostki wiertniczej. Automatyczny system smarowania zapewnia przerywane smarowanie liniowej prowadnicy rolkowej, śruby kulowej oraz mechanizmu zębatkowego, aby zapewnić ich dokładność i żywotność.
8. Instalacja elektryczna
Układ elektryczny wykorzystuje numeryczny system sterowania Siemens 828D, składający się z dwóch zestawów: jeden służy do sterowania zespołem piły, poziomym podajnikiem, rolkowym stołem podającym i środkowym stołem rolkowym. Drugi zestaw służy do sterowania zespołem wiertniczym, stołem roboczym 1, poziomym stojakiem rozładowczym i stołem roboczym.
| NIE. | Przedmiot | Marka | Pochodzenie |
| 1 | Para prowadnic liniowych | HIWIN | Tajwan, Chiny |
| 2 | System CNC 828D | Siemens | Niemcy |
| 3 | Ssilnik serwo | Siemens | Niemcy |
| 4 | System kodowania | Drukarka LDMinkjet | Szanghaj, Chiny |
| 5 | Pompa oleju hydraulicznego | Justmark | Tajwan, Chiny |
| 6 | Łańcuch ciągnący | CPS | Korea Południowa |
| 7 | Przekładnie, zębatki | WIERZCHOŁEK | Tajwan, Chiny |
| 8 | Reduktor precyzyjny | WIERZCHOŁEK | Tajwan, Chiny |
| 9 | Wrzeciono precyzyjne | KENTURN | Tajwan, Chiny |
| 10 | Główne elementy elektryczne | Schneider | Francja |
Uwaga: Powyższy dostawca jest naszym standardowym dostawcą. W przypadku jakichkolwiek szczególnych okoliczności, istnieje możliwość wymiany na komponenty innej marki o tej samej jakości.
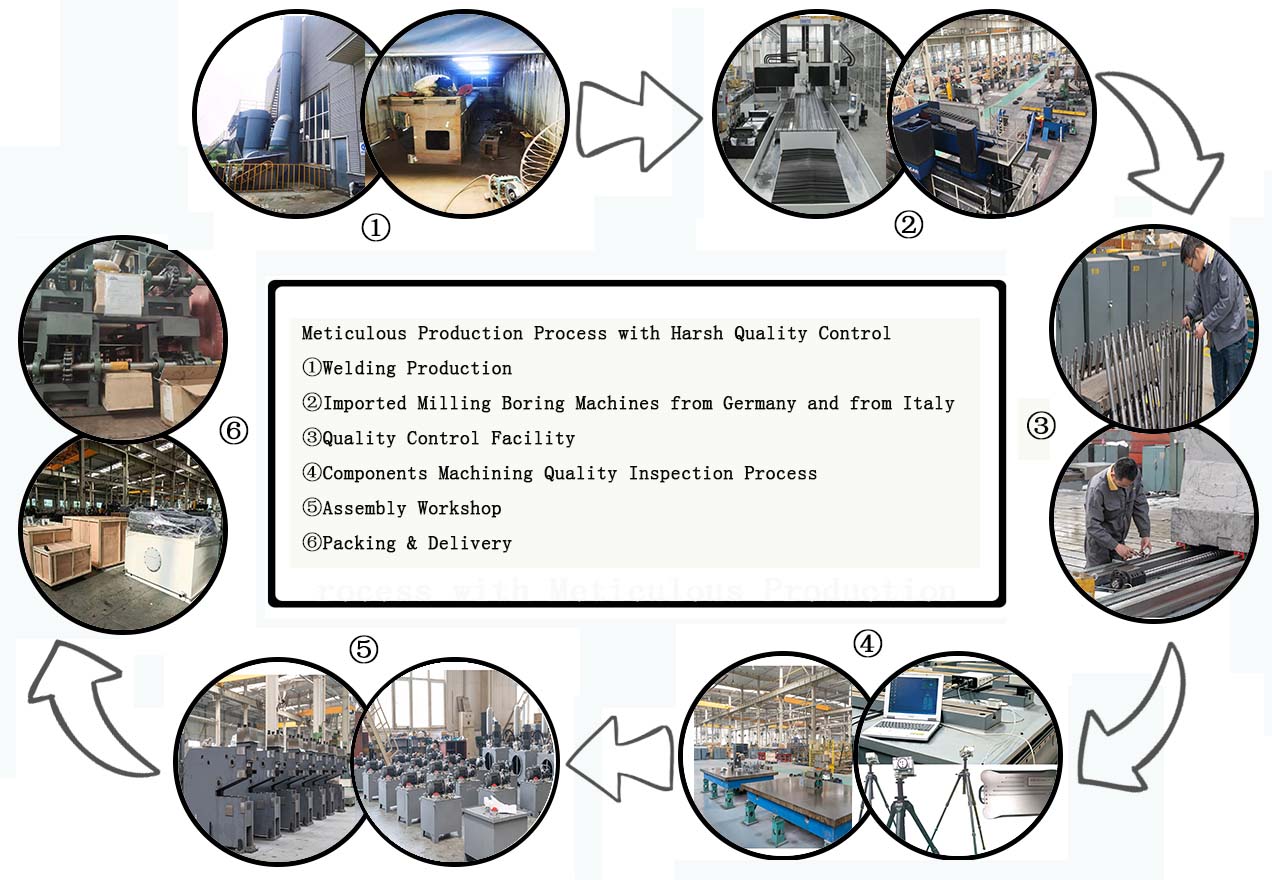
Krótki profil firmy 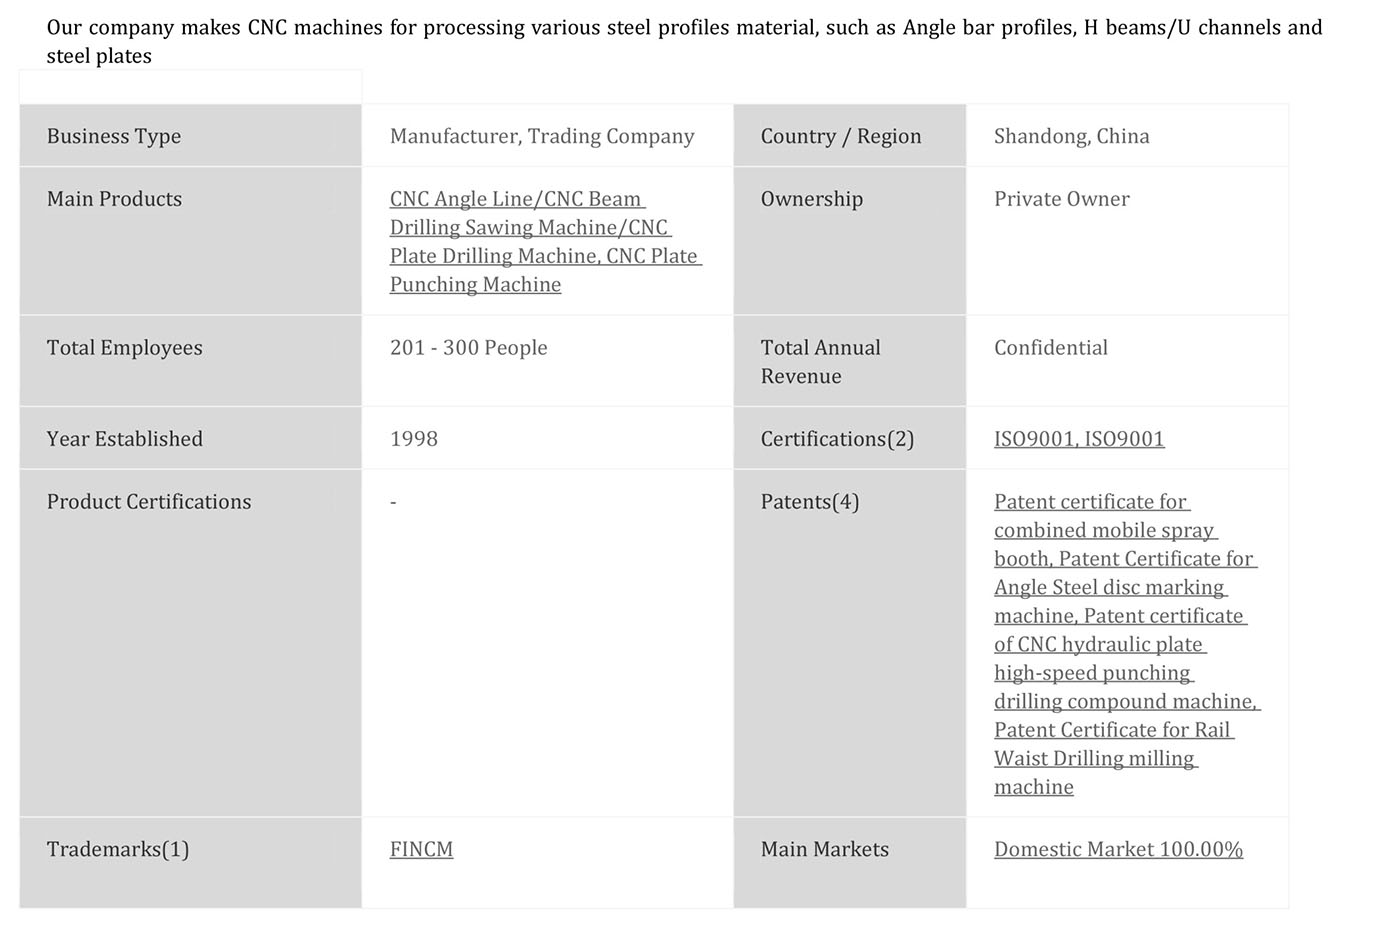 Informacje fabryczne
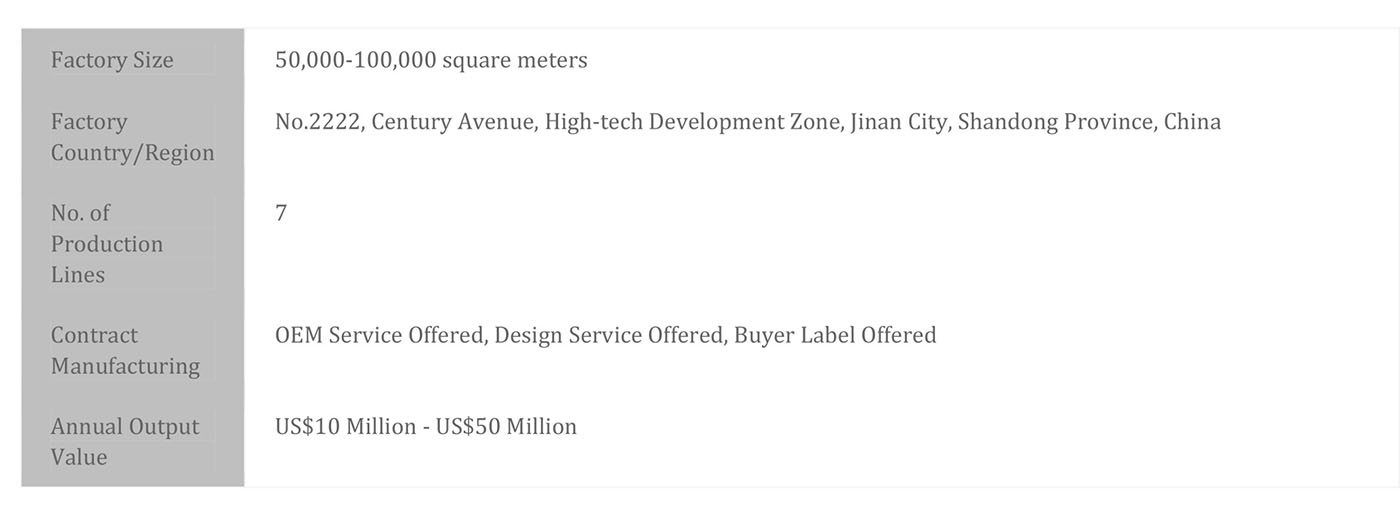 Roczna zdolność produkcyjna
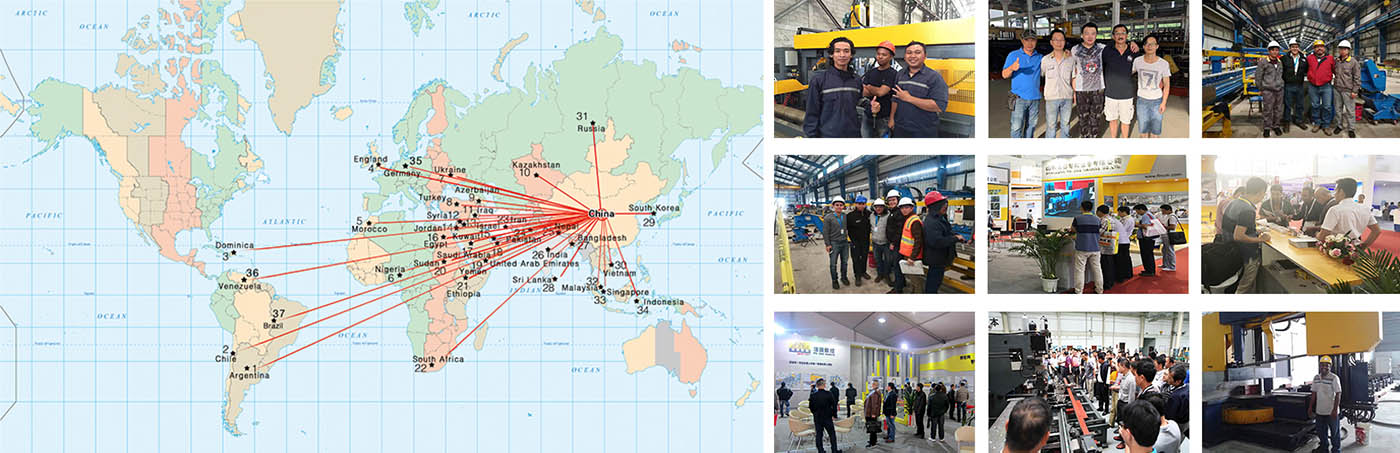
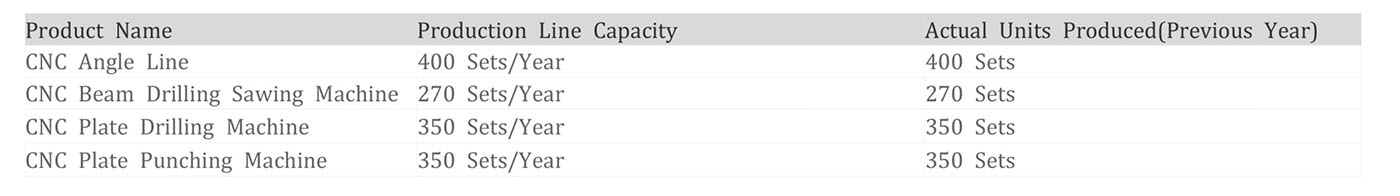 Zdolność handlowa